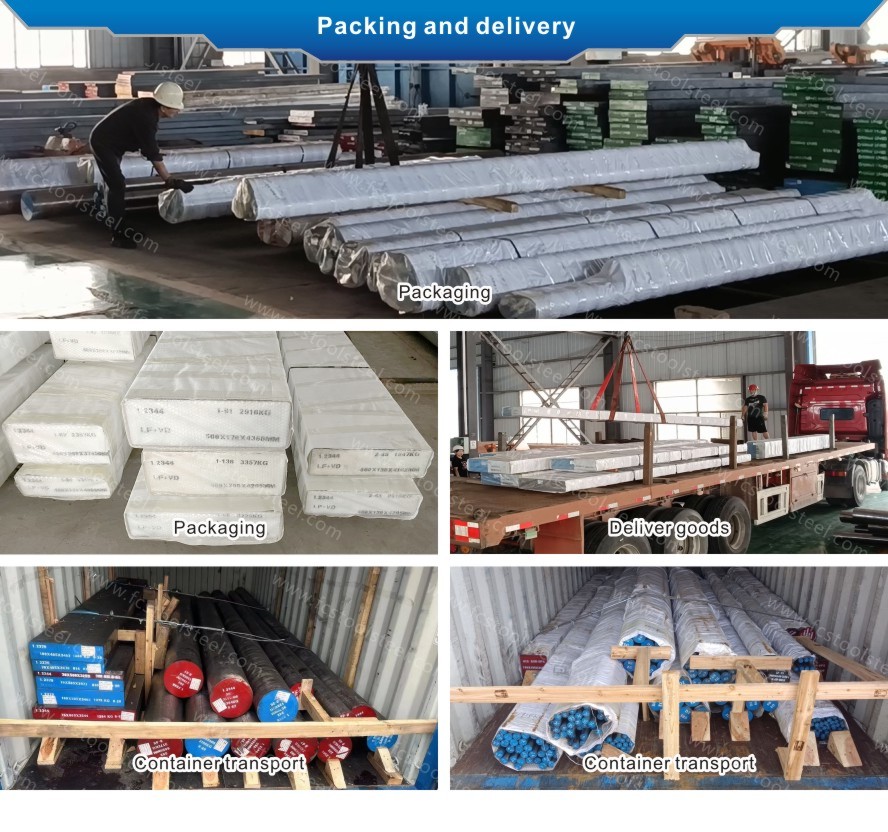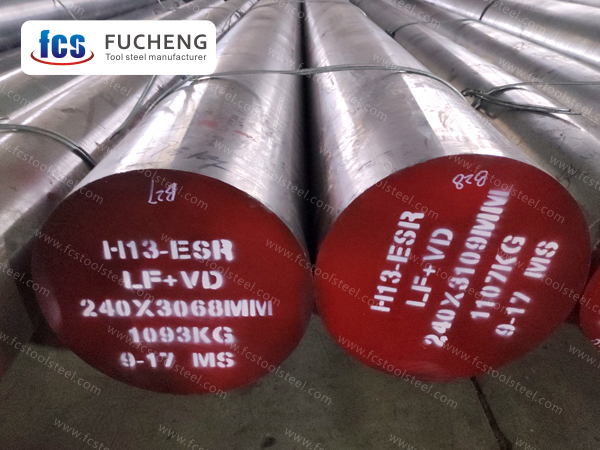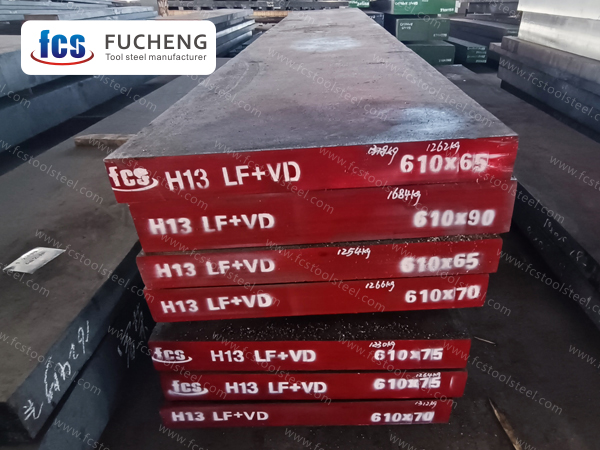
1.2344 Инструментална стомана за гореща работа
Стоманата 1.2344, като висококачествена стомана за гореща обработка, има отлични всеобхватни характеристики. Тя се обработва чрез електрическо претопяване на шлака, за да се получи високо чист и равномерно структуриран материал, показващ отлична якост при високи температури, устойчивост на износване и устойчивост на термична умора. Стоманата 1.2344 може да поддържа стабилни характеристики при високи температури над 600 ℃, което я прави особено подходяща за тежки работни условия, като леене под налягане и горещо коване; стоманата 1.2344 има добра жилавост и пластичност, които могат ефективно да устоят на ударни натоварвания. Отличната ѝ производителност при обработка може да постигне огледален полиращ ефект, а изключителната ѝ устойчивост на корозия прави стоманата 1.2344 идеален материал за производство на висококачествени леярски форми, пластмасови форми и форми за гореща обработка. Тя се използва широко в области като автомобилостроенето, електрониката и аерокосмическата промишленост.
- fucheng steel
- Китай
- 1 месец
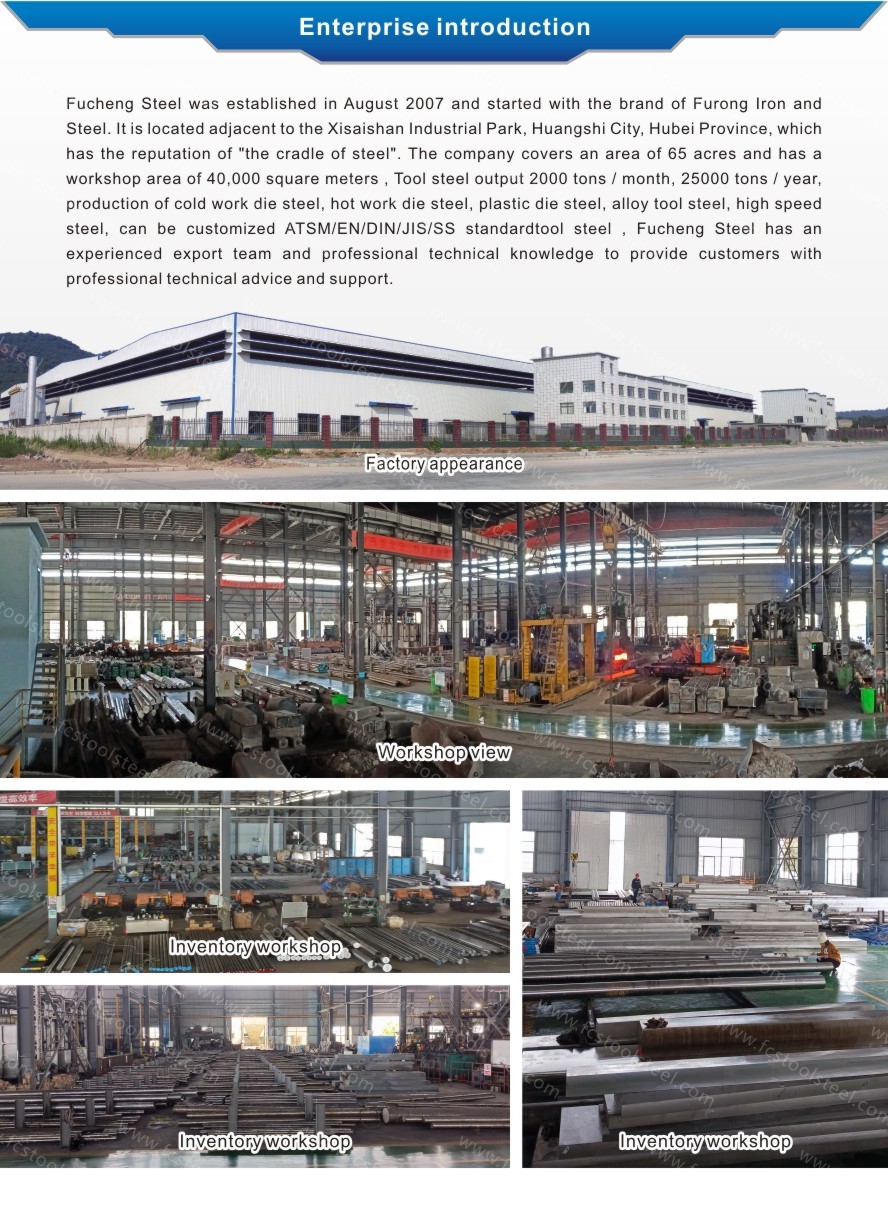
- 2000 тона/месец
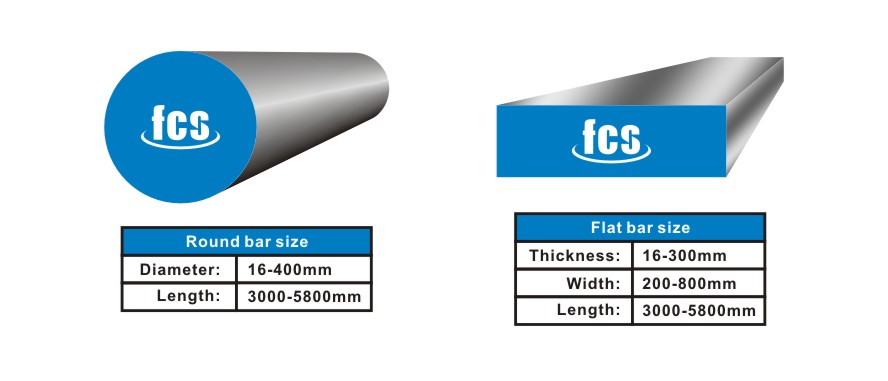
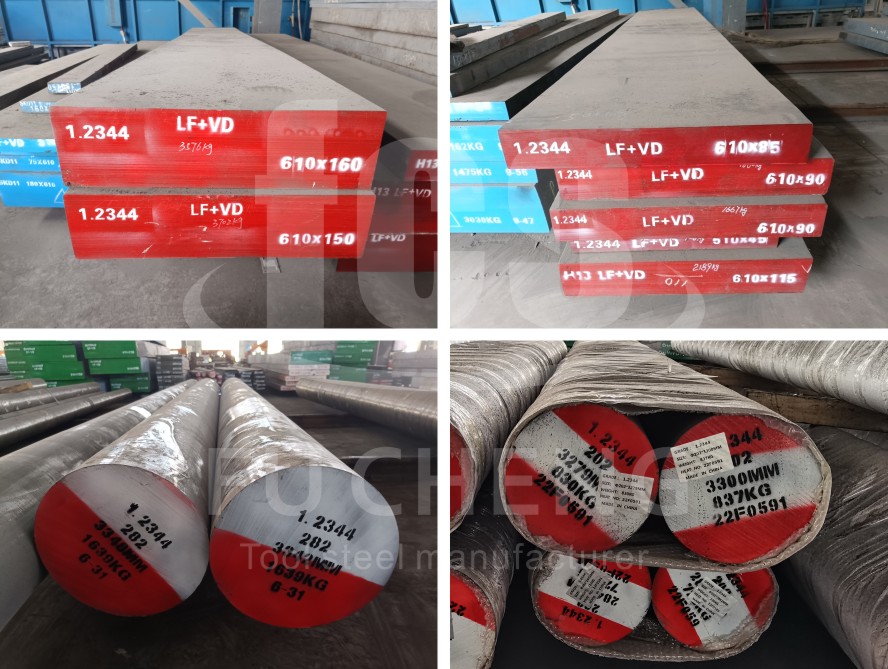
1.2344 ИНСТРУМЕНТНА СТОМАНА
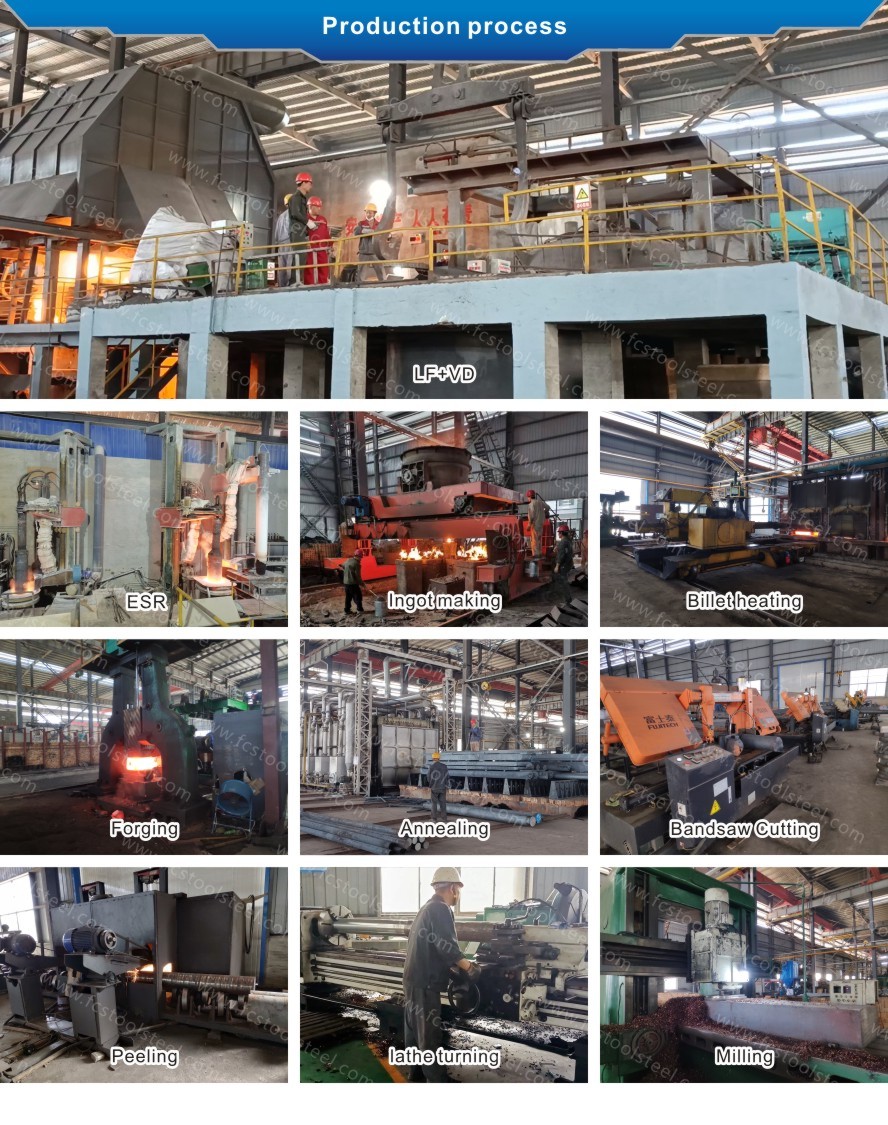
| Метод на топене и производство: | ЛФ+ВД+СУЕ+Ковани |
| Състояние на доставката: | Отгрят |
| Твърдост при доставка: | ≤235 HBS |
| Стандарт за Юта тест: | Септември 1921-84 Клас 3 D/d,E/e |
1.2344 СРАВНЕНИЕ НА СТОМАНА И СРАВНЕНИЕ НА ХИМИЧЕСКИЯ СЪСТАВ
| Стандартен/клас стомана | Химичен състав (%) | ||||||
| C | И | Минесота | Кр | За | В | ||
| ДИН/W-№ | X40CrMoV5-1/1.2344 | 0,35~0,42 | 0,90~1,20 | 0,30~0,50 | 4.80~5.50 | 1,20~1,50 | 0,90~1,15 |
| ASTM | H13 | 0,32~0,45 | 0.80~1.20 | 0,20~0,50 | 4.75~5.50 | 1.10~1.75 | 0.80~1.20 |
| ТОЙ | SKD61 | 0,35~0,42 | 0.80~1.20 | 0,25~0,50 | 4.80~5.50 | 1.00~1.50 | 0.80~1.15 |
ПРИЛОЖЕНИЕ
Стоманата 1.2344 заема доминиращо положение в областта на алуминиево-цинковите леярски форми. Нейната оптимизация може да издържи на многократно промиване на разтопен метал при 700 ℃, а устойчивостта ѝ на термична умора е подобрена с повече от 30% в сравнение с обикновената стомана за леене под налягане. Тя е особено подходяща за производството на сложни леярски части, като например цилиндрови блокове на автомобилни двигатели. Стоманата 1.2344 се подлага на изотропна обработка, за да се постигне равномерна якост във всички посоки, което значително намалява риска от напукване на формата.
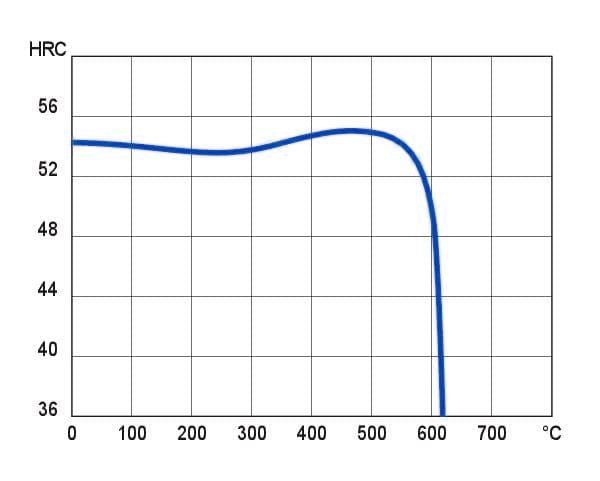
Стоманата 1.2344 се представя добре в областта на пластмасовите форми, особено подходяща за шприцване на инженерни пластмаси, подсилени със стъклени влакна. След отвръщане при 530-560 ℃, тя притежава както износоустойчивост, така и полиращи свойства, с грапавост на повърхността Ra0.05 μm. Съдържанието на молибден от 1.2-1.5% значително намалява скоростта на износване на стъклените влакна. След азотиране, повърхностната твърдост на стоманата 1.2344 достига 800-1000HV, а коефициентът на триене пада под 0.3.
Стоманата 1.2344 се използва широко и в производството на високотемпературни режещи инструменти, като например направляващи колела за рязане на заготовки с непрекъснато леене, остриета за машини за горещо рязане на стоманени заготовки и др. При 800 ℃ тя все още поддържа твърдост HRC40 или по-висока, а съдържанието на силиций (0.8-1.2%) синергично подобрява червената твърдост с ванадиевите карбиди. Стоманата 1.2344 може точно да контролира дебелината на инфилтрационния слой с 0.1-0.3 мм чрез йонно азотиране, удължавайки живота на инструмента с 3-5 пъти.
Физични свойства при 20°C
Плътност:7,74 кг/дм³
Среден коефициент на термично разширение:10,8 x 10⁻⁶ / K
Топлопроводимост:19,2 W/m K
Електрическо съпротивление:0,543 (ома) мм²/m
Модул на еластичност:210 кН/мм²
1.2344 термична обработка на стомана
Меко отгряване
Температурен диапазон: 750–800 °C, време на задържане: приблизително 4–5 часа
Контролирано бавно охлаждане на пещта със скорост 10–20 °C/ч до приблизително 600 °C
Последващо охлаждане на въздух, максимално постижима твърдост: 230 ХБ
Втвърдяване
Температура на аустенитизация: 1020–1060 °C
Накисване при целевата температура за 15–30 минути
Закалителна среда: вода/масло
Достижима твърдост: 54 HRC
Закаляване
Бавно нагряване до определената температура на отпускане веднага след втвърдяване
Минимално време на задържане в пещта: 1 час на всеки 20 мм дебелина на детайла